Подъем, установка и центровка центробежных насосов двустороннего входа: стандартизированный процесс монтажа на основе стандартов ISO
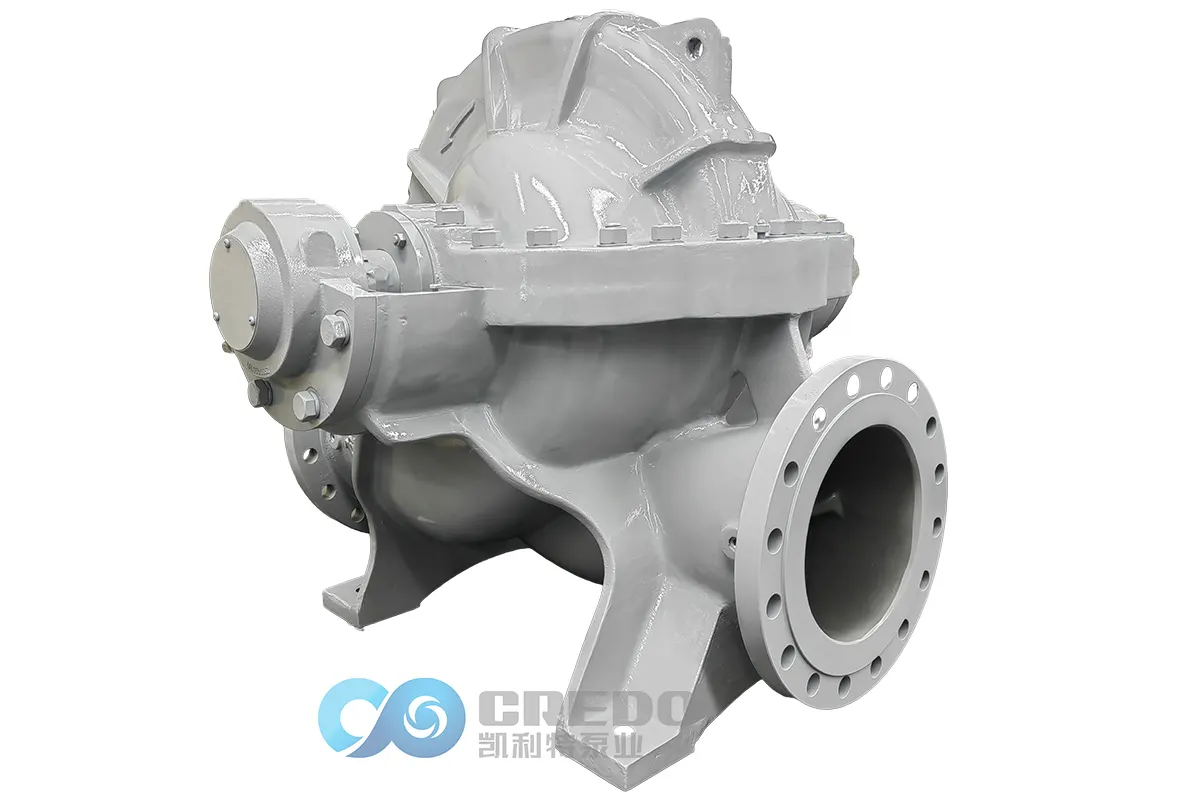
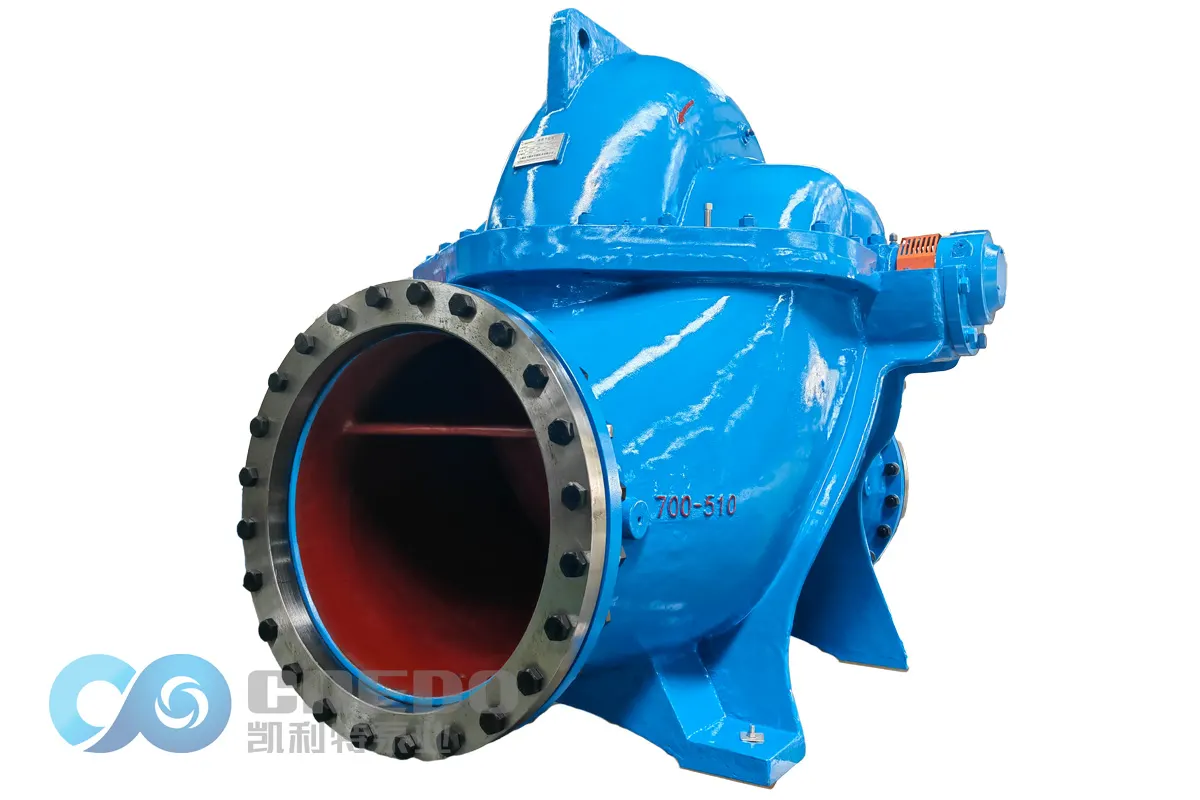
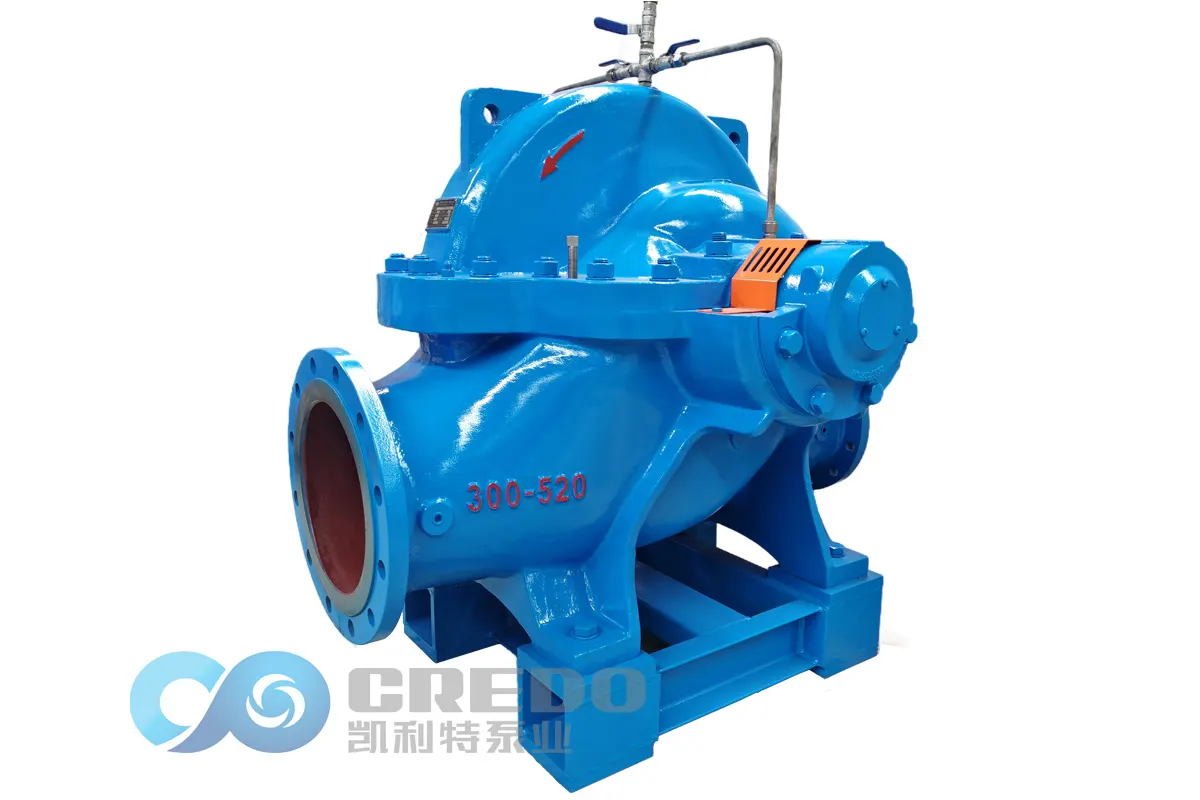
Качество монтажа центробежных насосов двустороннего входа (горизонтальных центробежных насосов с разъемным корпусом и двусторонним входом, типы BB1/BB2 по ISO 13709) определяется тремя ключевыми этапами: подъемом, установкой и центровкой. Основные задачи контроля на каждом этапе следующие: при подъеме необходимо контролировать нагрузки и не допускать деформации; при установке — контролировать отметку и горизонтальность; при центровке — контролировать смещение осей и внешние нагрузки со стороны трубопроводов.
В данной статье представлен практический порядок монтажа, количественные критерии контроля и методы приемки в соответствии с системой стандартов ISO. Материал применим к монтажу центробежных насосов двустороннего входа, поставляемых как в полностью собранном виде, так и отдельными узлами, для промышленных систем водоснабжения и водоотведения, городского водоснабжения и гидротехнических проектов.
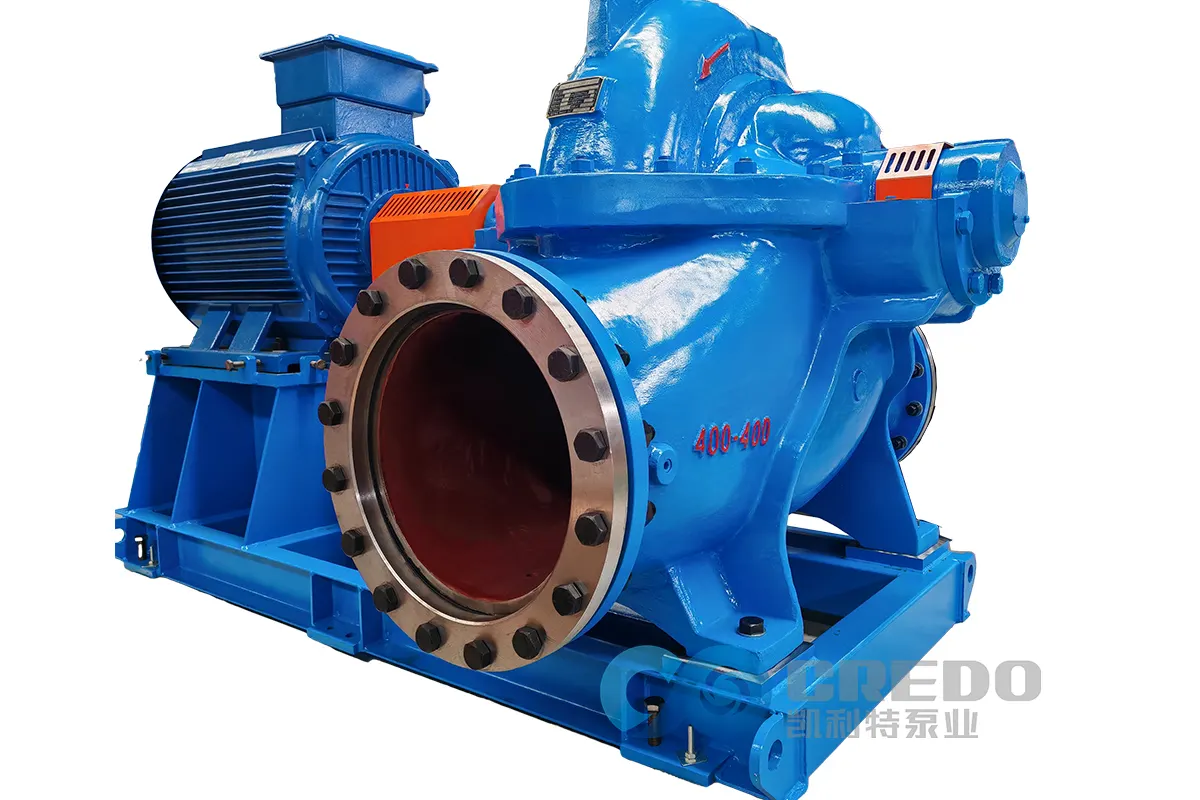
I. Три типичных вида отказов: почему необходимо соблюдать последовательность монтажа
| Проявление неисправности | Непосредственная причина | Этап монтажа |
| Повышенная вибрация и преждевременный выход подшипников из строя | Несоосность муфты, «мягкая лапа» и внешние нагрузки от трубопровода | Центровка и подключение трубопроводов |
| Утечка через механическое уплотнение и износ втулки вала | Деформация корпуса насоса, перекос оси и усилия со стороны трубопровода | Подъем, установка и подключение трубопроводов |
| Ослабление основания и потеря точности окончательной выверки | Неправильная установка подкладок, недостаточное заполнение раствором и ненадлежащее твердение | Установка и подливка |
Практика эксплуатации показывает, что большинство отказов центробежных насосов двустороннего входа после ввода в эксплуатацию связано не с производственными дефектами, а с пропуском или неправильным выполнением отдельных монтажных операций. Поэтому далее процесс рассматривается как замкнутый цикл:
Подготовка → Подъем → Установка → Подливка → Центровка → Трубопроводы → Приемка
II. Подготовка к монтажу и проверка фундамента
1. Проверка фундамента
Прочность бетонного фундамента должна быть подтверждена в соответствии с проектной документацией. Как правило, монтаж следует начинать после достижения бетоном не менее 75 % проектной прочности. Испытания и оценку прочности выполняют в соответствии с применимыми методами серии ISO 1920.
Необходимо повторно проверить осевые линии фундамента, отметку и положение отверстий под анкерные болты. В качестве общего ориентира отклонение координат следует удерживать в пределах ±5 мм, а отклонение по высоте — в пределах ±5 мм.
Поверхность фундамента необходимо очистить от цементного молочка, масла и других загрязнений и выполнить ее шероховку. Участки установки подкладок должны быть отшлифованы и выровнены. Площадь контакта должна составлять не менее 50 %. При проверке щупом толщиной 0,05 мм глубина его прохода не должна превышать одной трети длины подкладки.
2. Проверка после распаковки и предварительный контроль
Проверить модели и данные на табличках насоса, двигателя и общей рамы, а также наличие всех поставленных принадлежностей и специальных инструментов.
Проверить легкость вращения ротора и подтвердить класс балансировки ротора — как правило, не ниже G2.5 по ISO 1940-1.
Проверить механическое уплотнение и трубопроводы промывки уплотнения. Схема промывки должна соответствовать ISO 21049. Убедиться в отсутствии повреждений, полученных при транспортировке.
Проверить тип муфты и допустимую величину компенсации. Эти значения используются как исходные данные для определения допустимых отклонений при окончательной центровке.
III. Подъем: контроль нагрузок и предотвращение деформации конструкции
Основные принципы подъема — контролируемое приложение нагрузки, использование штатных точек подъема и отсутствие ударных воздействий.
Грузоподъемное оборудование и точки подъема
Грузоподъемность крана должна быть проверена с учетом как минимум 1,2-кратной массы насосного агрегата. Стропы, скобы и траверсы должны иметь действующую маркировку и подтверждение пригодности. Поврежденные или перегруженные грузозахватные приспособления использовать запрещается.
Насос необходимо поднимать за штатные рымы/точки подъема на корпусе либо в местах установки строп, указанных изготовителем.
Запрещается поднимать насос, обхватывая стропами вал насоса, муфту, всасывающий или напорный фланец, механическое уплотнение либо соединения контрольно-измерительных приборов.
Угол между стропом и вертикалью рекомендуется выдерживать не более 60°; максимальный угол не должен превышать 90°. С увеличением угла натяжение стропа возрастает, поэтому схема подъема должна быть соответствующим образом рассчитана.
Защита и перемещение
В местах контакта стропов с острыми кромками корпуса необходимо использовать резиновые чехлы, защитные накладки или аналогичные средства защиты для предотвращения повреждения покрытия и обработанных поверхностей.
При подъеме насос должен сохранять горизонтальное положение. Подъем, опускание и перемещение следует выполнять плавно и с контролируемой скоростью. Не допускаются резкие остановки, внезапные изменения направления движения и боковое нагружение.
На протяжении всей операции подъема следует использовать оттяжки, предотвращающие столкновение насоса с фундаментом или опорными конструкциями.
При монтаже в разобранном виде, например при вскрытии корпуса на месте монтажа, ротор необходимо поднимать с использованием специального грузозахватного приспособления и сохранять в горизонтальном положении. Запрещается поднимать ротор за рабочее колесо или втулку вала. После вскрытия корпуса поверхности горизонтального разъема необходимо тщательно защитить.
IV. Установка, выверка и предварительная центровка: подкладки имеют решающее значение
1. Расположение подкладок
Пакеты подкладок следует размещать по обеим сторонам анкерных болтов и под несущими ребрами или конструктивными элементами рамы. Рекомендуемое расстояние между пакетами подкладок составляет 500–1000 мм.
В каждом пакете обычно должно быть не более пяти подкладок. Пара клиновых подкладок, устанавливаемых как единый комплект, считается двумя подкладками.
Подкладки должны выступать за внешний край рамы на 10–30 мм, а их часть под рамой должна заходить за осевую линию анкерного болта.
Длина перекрытия клиновых подкладок должна составлять не менее трех четвертей их общей длины.
После завершения и приемки выверки пакеты подкладок следует зафиксировать прихваточной сваркой либо другим способом, предусмотренным монтажной документацией.
Примечание: Количество фундаментных подкладок и тонких регулировочных прокладок из нержавеющей стали, используемых для центровки двигателя, — это разные понятия. Их нельзя смешивать. Для центровки двигателя обычно используют не более трех тонких прокладок.
2. Установка и выверка
Плавно опустить насосный агрегат на фундамент, совместить его с осевыми линиями фундамента и монтажными базовыми линиями и оставить достаточный запас для регулировки положения анкерных болтов.
В качестве общего ориентира отклонение положения осевой линии должно составлять ≤±5 мм, а отклонение монтажной отметки — ≤±5 мм.
Для проверки горизонтальности следует использовать прецизионный рамный уровень с точностью 0,02 мм/м или высокоточный пузырьковый уровень. Измерения выполняют в следующих местах:
Горизонтальная плоскость разъема корпуса насоса — измеряют продольную и поперечную горизонтальность.
Плоскость разъема корпуса подшипника / шейка вала насоса — проверяют горизонтальность вала насоса.
Не следует использовать всасывающий или напорный фланец для проверки горизонтальности. Это вертикальные поверхности, которые характеризуют вертикальную ориентацию, а не горизонтальность.
Контрольные значения: при монтаже насоса в разобранном виде продольный уклон должен быть ≤0,05/1000. Для агрегата, поставляемого в полностью собранном виде, продольный уклон должен быть ≤0,1/1000, а поперечный — ≤0,2/1000, если изготовитель не устанавливает иные значения.
3. Общая рама и раздельная рама
Полностью собранный агрегат с общей рамой: центровка обычно выполняется на заводе. На объекте основная задача заключается в проверке. Регулировка требуется только в том случае, если транспортировка, подъем или подливка привели к выходу центровки за установленные допуски.
Раздельная рама / отдельные опорные основания: сначала устанавливают и выверяют насос, затем устанавливают двигатель. После этого на объекте выполняется полный комплекс операций по центровке.
V. Подливка и выдержка: этапы, которые часто пропускают и которые могут привести к наиболее серьезным проблемам
Это один из наиболее часто игнорируемых этапов, хотя именно он во многом определяет, сможет ли окончательная центровка сохраняться в процессе эксплуатации.
Первичная подливка:
заполнить раствором отверстия под анкерные болты после удаления загрязнений и увлажнения отверстий. Использовать предусмотренный проектом состав и обеспечить полное заполнение без пустот.
Вторичная подливка:
Заполнить раствором пространство между рамой и фундаментом. Толщина слоя подливки обычно составляет 30–70 мм.
Подливка должна выполняться непрерывно, с обеспечением плотного заполнения, за одну операцию. Под рамой и внутри ее конструкции не должно оставаться пустот.
Анкерные болты следует выбирать в соответствии с классами прочности, указанными в ISO 898-1. Момент затяжки должен соответствовать проектной документации; болты затягивают симметрично и поэтапно.
Период выдержки обычно должен составлять не менее 7 суток. Прецизионную центровку нельзя начинать до достижения раствором не менее 75 % проектной прочности.
Основной принцип: окончательную прецизионную центровку необходимо выполнять после завершения вторичной подливки и ее выдержки. После подключения трубопроводов центровку необходимо проверить повторно.
Усадка подливочного раствора и затяжка анкерных болтов могут вызвать смещение оборудования. Если выполнить окончательную центровку слишком рано, работу фактически придется выполнять повторно.
VI. Прецизионная центровка муфты: сначала исключить ложные показания, затем выполнять измерения
1. Две обязательные предварительные проверки
1-1. Проверка «мягкой лапы» (Soft Foot)
Недостаточный контакт между опорными лапами оборудования и рамой может привести к деформации оборудования при затяжке анкерных болтов, из-за чего последующие показания индикатора часового типа становятся недостоверными.
Для проверки «мягкой лапы» установите индикатор часового типа рядом с опорной лапой оборудования и поочередно ослабляйте анкерные болты, измеряя величину подъема лапы. В качестве общего ориентира подъем должен быть ≤0,05 мм.
Если значение превышает допустимый предел, его следует устранить с помощью цельных прокладок из нержавеющей стали. Не допускается использовать несколько слоев тонких прокладок.
1-2. Проверка биения полумуфты
Поворачивая вал, измерьте радиальное и торцевое биение полумуфты. В качестве общего ориентира биение должно быть ≤0,02–0,03 мм.
Перед использованием полумуфты в качестве базы для измерений центровки необходимо убедиться в отсутствии чрезмерного биения и деформации торцевой поверхности.
2. Предварительная и прецизионная центровка
Зазор муфты: установите зазор в соответствии со значением, указанным изготовителем муфты для конкретной модели. Также необходимо учитывать требуемое осевое перемещение и тепловое расширение. Нельзя использовать универсальное значение 3–5 мм.
Предварительная центровка: используйте поверочную линейку и щуп для устранения явных параллельных и угловых отклонений.
Прецизионная центровка: предпочтительно использовать лазерную систему центровки. Введите правильные размеры оборудования и убедитесь, что измерительные кронштейны надежно закреплены.
При отсутствии лазерной системы можно использовать метод трех индикаторов: один индикатор измеряет радиальное смещение, а два других устанавливаются на торцевой поверхности под углом 180° друг к другу для получения усредненных показаний и снижения влияния осевого перемещения при проворачивании.
Измерения выполняют в положениях 0°, 90°, 180° и 270°. Показания должны корректно замыкаться. Кронштейн индикатора должен обладать достаточной жесткостью; перед измерениями необходимо проверить его прогиб, а измерительный шток индикатора должен быть перпендикулярен контролируемой поверхности.
3. Критерии приемки центровки
Центровку следует контролировать в соответствии с ISO 14691 и допустимой величиной компенсации, установленной изготовителем муфты. Два следующих независимых параметра должны оцениваться отдельно:
| Параметр | Описание | Типовое справочное значение (приоритет имеют требования изготовителя) |
| Радиальное смещение | Параллельное смещение осевых линий двух валов | Обычно ≤0,05 мм |
| Угловая несоосность | Угол между осевыми линиями двух валов, определяемый по торцевым показаниям | Обычно ≤0,05 мм на каждые 100 мм диаметра фланца |
Примечание: Центровку муфты не следует оценивать только по показателю «концентричности». «Концентричность» является геометрическим допуском, определенным в ISO 1101. При практической центровке валов радиальное смещение и угловая несоосность являются двумя независимыми параметрами, которые необходимо контролировать отдельно.
4. Компенсация при холодной центровке и повторная проверка
Рассчитайте требуемое предварительное смещение при холодной центровке с учетом рабочей температуры перекачиваемой среды и теплового расширения насоса и двигателя. При работе в горячем состоянии обычно требуется установить осевую линию двигателя выше, чтобы компенсировать тепловое расширение и обеспечить соответствие допускам центровки как в холодном состоянии, так и при рабочей температуре.
После монтажа трубопроводов и завершения выдержки подливочного раствора центровку необходимо проверить повторно. Перед вводом в эксплуатацию следует выполнить еще одну окончательную проверку.
VII. Подключение трубопроводов и контроль внешних нагрузок
Внешние силы со стороны трубопроводов являются одной из основных причин повышенной вибрации во время эксплуатации и могут оказывать большее влияние, чем сама ошибка центровки.
Трубопроводы должны иметь независимые опоры. Фланцы насоса не должны воспринимать вес трубопроводов или усилия, возникающие вследствие теплового расширения.
Размеры и классы давления фланцев должны соответствовать требованиям ISO 7005. При свободном, ненапряженном состоянии трубопровода необходимо проверить параллельность фланцев. В качестве общего ориентира отклонение должно составлять ≤0,1–0,2 мм, а болты должны свободно проходить через отверстия.
Контроль с помощью индикатора часового типа: установите индикатор на муфте и контролируйте смещение во время симметричной затяжки болтов фланцев трубопровода. Смещение, измеренное в районе муфты, должно быть ≤0,05 мм. Если значение превышает допустимый предел, трубопровод необходимо повторно выровнять. Запрещается принудительно стягивать трубопровод с насосом.
Подключите и промойте трубопроводы промывки и охлаждения механического уплотнения в соответствии с применимыми требованиями ISO 21049. Перед подачей промывочной воды убедитесь в чистоте трубопроводов.
VIII. Пусконаладка и приемка: замкнуть цикл с помощью количественных критериев
Перед вводом в эксплуатацию необходимо проверить следующее:
Провернуть вал вручную и убедиться в плавности вращения, отсутствии заеданий и посторонних шумов.
Выполнить отдельное испытание двигателя без нагрузки и подтвердить правильное направление вращения.
Заполнить или долить смазочный материал в соответствии с установленным уровнем масла или смазки.
Установить защитное ограждение муфты в соответствии с ISO 14120.
Убедиться, что рабочая зона полностью очищена.
После запуска насос следует оценить в соответствии с ISO 9906 и ISO 10816-7 (с учетом современной системы оценки вибрации по ISO 20816-3):
| Параметр приемки | Критерий приемки |
| Вибрационная характеристика | Измерять вибрацию в соответствии с ISO 10816-7 / ISO 20816-3. Для вновь установленного насоса уровень вибрации должен предпочтительно находиться в зоне A или ниже верхнего предела зоны B, в зависимости от применимого критерия. |
| Температура подшипников | Подшипники качения: обычно ≤80 °C; подшипники скольжения: ≤70 °C; повышение температуры ≤40 °C, если изготовителем не установлены иные значения. |
| Утечка через уплотнение вала | Механическое уплотнение: обычно ≤3–5 капель/мин. Сальниковое уплотнение: легкое капание без образования непрерывной струи. |
| Рабочий ток | Не должен превышать номинальный ток; токи трех фаз должны оставаться сбалансированными. |
| Гидравлические характеристики | Проверить расход, напор, КПД и NPSH в соответствии с ISO 9906, используя критерии приемки 1-й, 2-й или 3-й степени согласно установленным требованиям. |
| Монтажная документация | Данные по горизонтальности, результаты центровки, записи проверки «мягкой лапы» и отчеты об испытании прочности подливочного раствора должны быть оформлены, подписаны и заархивированы. |
IX. Часто задаваемые вопросы (FAQ)
Q1: Можно ли поднимать центробежный насос двустороннего входа, обвязав всасывающий и напорный фланцы стальным канатом?
Нет. Фланцы и корпус являются литыми конструкциями, которые при неправильном подъеме могут быть повреждены или деформированы. Это может привести к повреждению уплотнительных поверхностей и последующей утечке в горизонтальном разъеме корпуса. Всегда используйте штатные точки подъема или подходящую траверсу.
Q2: Какое максимальное количество подкладок допускается в одном пакете?
В пакете фундаментных подкладок обычно должно быть не более пяти элементов. Пара клиновых подкладок считается двумя элементами.
Тонкие прокладки из нержавеющей стали, используемые для центровки двигателя, обычно применяются в количестве не более трех штук. Эти два типа подкладок нельзя смешивать.
Q3: Центровку следует выполнять до или после подливки?
Рекомендуемая последовательность:
Установка и выверка → Первичная подливка → Выдержка → Окончательная выверка и затяжка → Вторичная подливка → Выдержка до достижения требуемой прочности → Проверка «мягкой лапы» → Прецизионная центровка → Подключение трубопроводов → Окончательная проверка
Прецизионную центровку следует выполнять только после полного твердения подливочного раствора.
Q4: Что следует проверить, если показания при центровке постоянно изменяются?
Сначала проверьте «мягкую лапу», затем жесткость кронштейна индикатора и гистерезис индикатора часового типа. После этого проверьте, подключены ли уже трубопроводы и не создают ли они внешнюю нагрузку на насос.
Q5: Что делать, если вибрация значительно увеличивается после достижения рабочей температуры?
Проверьте, было ли предварительное смещение при холодной центровке правильно рассчитано с учетом рабочей температуры и теплового расширения. Также проверьте опоры и подвески трубопроводов, чтобы определить, работают ли они надлежащим образом и не создают ли тепловые нагрузки на насос.
Заключение
Монтаж центробежного насоса двустороннего входа по сути заключается в последовательном достижении трех целей: контролируемые нагрузки, надежные базовые точки и измеряемые допуски.
На этапе подъема приоритетом является предотвращение повреждения конструкции. При установке правильно расположенные подкладки и корректно выбранные поверхности измерения формируют надежную монтажную базу. При центровке сначала необходимо исключить ложные показания, вызванные «мягкой лапой» и биением полумуфты, после чего отдельно контролировать радиальное смещение и угловую несоосность. Наконец, контроль нагрузок со стороны трубопроводов и количественная приемка при вводе в эксплуатацию завершают процесс монтажа.
Наибольшая разница в качестве монтажа часто определяется не точностью измерительного оборудования, а тремя легко пропускаемыми операциями: проверкой «мягкой лапы», выдержкой подливочного раствора и контролем нагрузок трубопровода с помощью индикатора часового типа.
Строгое соблюдение последовательности монтажа и критериев контроля на основе стандартов ISO, приведенных в данной статье, позволяет значительно снизить риск повышенной вибрации, преждевременного износа подшипников и утечек через уплотнение вала, обеспечивая стабильную и надежную длительную работу насосного агрегата в расчетных условиях.
Похожие статьи